


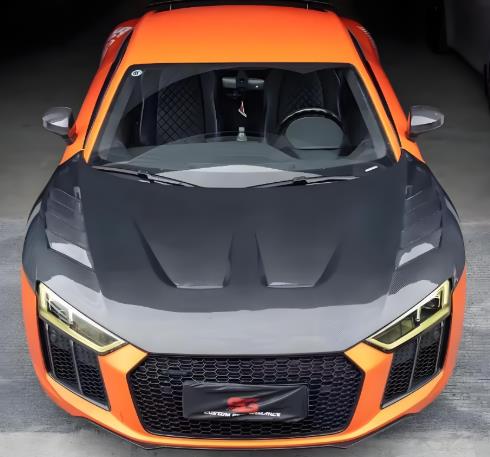
Forma na kapotu motora z uhlíkových vlákien
Forma na kapotu z uhlíkových vlákien je špecializovaný nástroj používaný na výrobu kapoty z uhlíkových vlákien (CFRP Hood) automobilov. Hlavnými požiadavkami sú vysoká presnosť, vysoká tuhosť a nízka tepelná deformácia, aby sa zabezpečil vzhľad povrchu, rozmerová presnosť a štrukturálna pevnosť kapoty....
- Rýchle dodanie
- Zabezpečenie kvality
- Zákaznícky servis 24/7
Predstavenie výrobku
Forma na kapotu z uhlíkových vlákien je špecializovaný nástroj používaný na výrobu kapoty z uhlíkových vlákien (CFRP Hood) automobilov. Hlavnými požiadavkami sú vysoká presnosť, vysoká tuhosť a nízka tepelná deformácia, aby sa zabezpečil vzhľad povrchu, rozmerová presnosť a štrukturálna pevnosť kapoty.
I. Výber materiálov formy
·Zliatina hliníka (napríklad 6061-T6):Ľahká, rýchla tepelná vodivosť, dobré spracovateľské vlastnosti, vhodná na výrobu malých a stredných sérií a rýchle prototypovanie.
·Oceľ (ako P20, S50C):Vysoká pevnosť, dobrá odolnosť proti opotrebeniu, vhodné pre hromadnú výrobu, ale ťažké a vysoké náklady.
·Kompozitný materiál z uhlíkových vlákien (CFRP):Nízky koeficient tepelnej rozťažnosti, dobrá kompatibilita s produktmi, ľahký, vhodný pre vysoko{0}}presné a zložité formy so zakriveným povrchom, ale s vysokými nákladmi.

II. Kľúčové body návrhu štruktúry formy
1. Dizajn delenia foriem
- Štruktúra využíva vnútorný a vonkajší dizajn deleného tvaru. Deliaca čiara je umiestnená na -nevzhľadovom povrchu krytu (ako je oblasť okraja), čím sa zaisťuje úplný vzhľad a hladké vyberanie z formy.
- Navrhovateľnémodul okrajov prírubyumožňuje integrálne tvarovanie aj rezanie hrán.
2.Profil a presnosť
- Na základe údajov 3D skenovania celého vozidla sa vykonáva modelovanie, aby sa zabezpečila presnosť lícovania s karosériou vozidla.
- Povrchová úprava profilu musí dosiahnuť stupeň A (Ra 0,8 μm alebo menej), čo priamo určuje vzhľad výrobku.
- Rozmery kľúča sú kontrolované v tolerancii ±0,3 mm a inštalačné otvory sú presne umiestnené.
3. Posilnenie a podpora
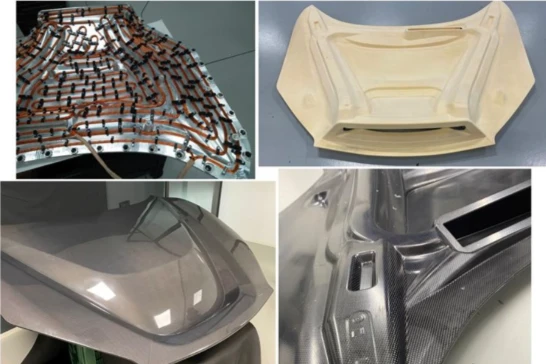
- Zadná strana formy je vybavená mriežkovými-výstužnými rebrami (rozstup 300–500 mm), ktoré nielen znižujú hmotnosť, ale tiež zvyšujú tuhosť a bránia deformácii pod tlakom.
- Nosný rám musí byť v tesnom kontakte s povrchom formy, rovnomerne rozložiť tlak a zabrániť lokálnej koncentrácii napätia.
4. Ventilačný a vákuový systém
- Na okrajoch dutiny formy sú umiestnené vetracie drážky (šírka 0,5–1,0 mm), ktoré zabraňujú zachytenému vzduchu spôsobiť povrchové chyby alebo nedostatok materiálu.
- Je potrebné, aby bol kompatibilný s procesmi vákuových vriec / lisovacích nádrží za tepla. Forma musí mať dobrý výkon vákuového tesnenia (miera úniku menšia alebo rovná 0,01 Pa・m³/s).
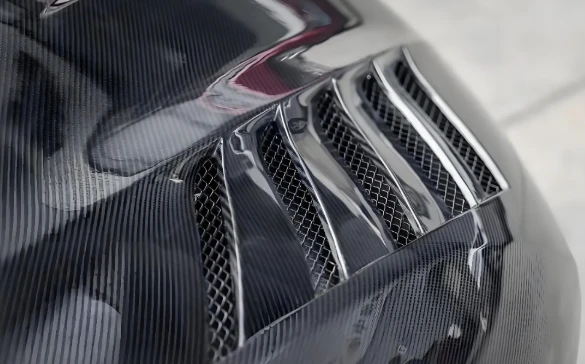
III. Prispôsobenie bežných výrobných procesov
RTM (Prenos živice): Forma vyžaduje vysokú tuhosť a musí mať dobrý tesniaci výkon. Je vhodný pre stredne-objemové a vysoko{2}}kvalitné produkty.
lisovanie v autokláveForma musí byť odolná voči vysokým teplotám (120–180 stupňov) a vysokým tlakom (0,5–1,0 MPa) a má extrémne vysoké požiadavky na tepelnú stabilitu.
Lisovanie vákuového vrecka:Náklady sú relatívne nízke, vhodné na výrobu malých sérií alebo skúšobné prevádzky, ale majú vysoké požiadavky na povrch formy a tesniaci výkon.
Proces formovania expanzného jadra:Pomocou expandovateľných jadrových materiálov (ako je Koridion) to môžeZložitá štruktúra tela-vytvárala kanál s ventilačným kanálom,Nie je potrebné žiadne sekundárne lepenie a lisovací cyklus je krátky (približne 8–15 minút).

IV. Kľúčové bezpečnostné opatrenia pri výrobe a používaní
Zaoblené rohy a prechody:Kútik dutiny, koreň rebraR Väčšie alebo rovné 3 mm, Gradient prechodu hrúbky (pomer menší alebo rovný 1:5), aby sa zabránilo koncentrácii napätia a deformácii pri vytvrdzovaní.
Systém vykurovania/chladenia:Vstavané-jednotné vykurovacie potrubie zaisťuje, že teplotný rozdiel počas vytvrdzovania je menší alebo rovný ±5 stupňov, čím sa predchádza vnútornému namáhaniu produktu.
Deformovanie a údržba:Použite špeciálny separačný prostriedok odolný voči vysokým-teplotám-; po formovaní pomaly ochlaďte a rovnomerne odstráňte formu, aby ste predišli deformácii; pravidelne kontrolujte presnosť povrchu a tesniaci výkon.
V. Typické chyby a protiopatrenia
Povrchové bubliny / dierky:Zlepšite výkon výfuku, zvýšte úroveň vákua a optimalizujte prietok živice.
Deformácia a deformácia produktu: Optimalizujte tuhosť formy, ovládajte rýchlosť chladenia a upravte smer ukladania vlákien.
Nesprávne zarovnanie línie formy: Vylepšite štruktúru polohovania formy a zlepšite presnosť zatvárania formy.
Vrstvená štruktúra:Uistite sa, že laminát je bez záhybov, že vákuové zhutnenie je dôkladné a že parametre vytvrdzovania sú primerané.
Populárne Tagy: forma na kapotu motora z uhlíkových vlákien, výrobcovia foriem na kapotu motora z uhlíkových vlákien v Číne, továreň, forma z uhlíkových vlákien pre automobilový priemysel, Forma z uhlíkových vlákien pre prachotesné aplikácie, Forma z uhlíkových vlákien pre vysokovýkonné aplikácie, forma z uhlíkových vlákien pre aplikácie správy nikel-metal hydridových batérií, forma z uhlíkových vlákien pre aplikácie správy nabíjateľných batérií, formy z uhlíkových vlákien pre aplikácie riadenia sociálnej zodpovednosti


