


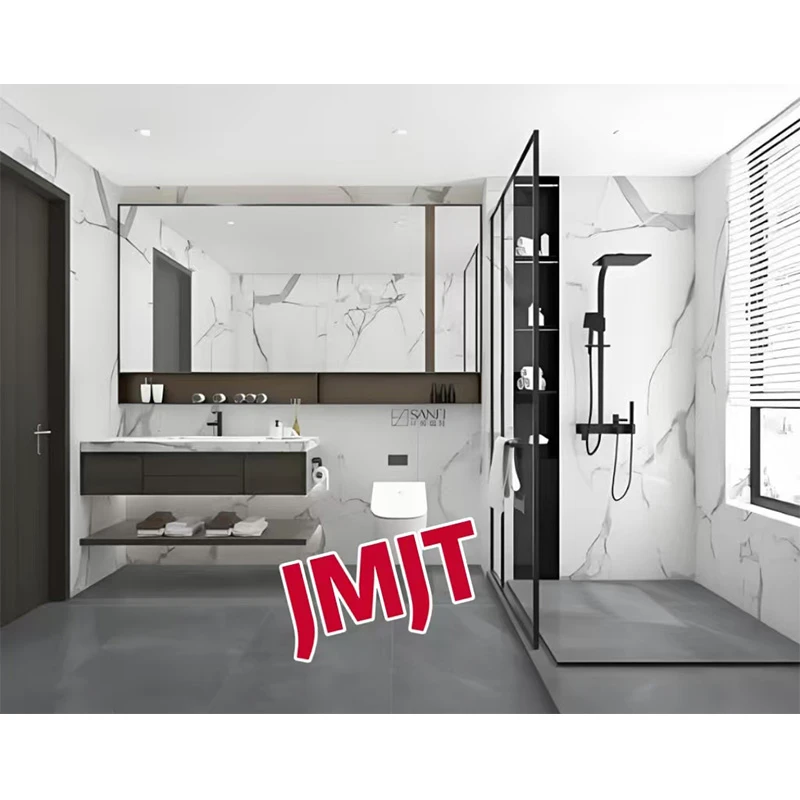
SMC Forma na kúpeľňové panely
Spoločnosť JMJT Mold praje všetkým šťastný nový rok!
- Rýchle dodanie
- Zabezpečenie kvality
- Zákaznícky servis 24/7
Predstavenie výrobku
Formy na kúpeľňové stenové panely SMC sú základným nástrojom pre priemyselnú hromadnú výrobu stenových panelov SMC. Dosahujú presné vytvrdzovanie a tvarovanie materiálov SMC pomocou technológie lisovania pri vysokých-teplotách a vysoko{2}}tlaku. Racionalita konštrukčného návrhu, kompatibilita materiálov a pokrok vo výrobných procesoch priamo určujú stabilitu kvality, efektivitu výroby a celkovú úroveň kontroly nákladov produktov nástenných panelov.
I. Presný návrh štruktúry formy
Konštrukcia štruktúry formy musí brať do úvahy integritu procesu tvárnenia, plynulosť vyberania z formy a stabilitu výroby. Skladá sa hlavne zo šiestich koordinovaných modulov:
1. Usporiadanie dutín:Na základe špecifikácií stenových panelov, presnosti a sériovej výroby určite počet a usporiadanie dutín, aby sa zabezpečilo rovnomerné vyplnenie materiálom.
2. Dizajn deliacej plochy:Vyvážte náročnosť spracovania formy a kvalitu povrchu stenového panelu a vyhnite sa chybám, ako je pretečenie a otrepy.
3. Výroba a výfuk:Presne naplánujte oblasť tkaniny a parametre výfukovej štrbiny, aby ste znížili chyby tvorby, ako sú vzduchové otvory a zvarové línie.
4. Vyhadzovací systém:Prispôsobte typ konštrukcie stenového panelu, aby ste vybrali metódu vysúvania, a spárujte ho so šikmým{0}}ťahovacím mechanizmom vodiaceho kolíka, aby ste zabránili poškodeniu plesní počas demontáže.
5. Systém regulácie teploty:Prijíma dizajn s reguláciou teploty distribuovanej drážky, aby sa zabezpečilo úplné vytvrdnutie materiálov a stabilné rozmery.
6. Umiestnenie a vedenie:Vysoko presné polohovacie kolíky a vodiace objímky sú konfigurované s vôľou povrchu menšou alebo rovnou 0,05 mm, čo zaisťuje presné zarovnanie počas otvárania a zatvárania formy.
|
Modul základnej štruktúry |
Kľúčové technické parametre |
špecifikácia parametrov |
|
Štruktúra-orientovaná na umiestnenie |
Vôľa profilu je menšia alebo rovná 0,05 mm; Vodiaci kolík je Φ10/12 mm; Dĺžka vedenia a zaistenia je väčšia alebo rovná 40 mm |
Zabezpečte presné zarovnanie otváracích a zatváracích foriem a vyhýbajte sa odchýlkam v rozmeroch stenových panelov. |
|
systém regulácie teploty |
Rozsah regulácie teploty: 125 - 145 stupeň ; Presnosť: ±1 stupeň ; Distribuované drážky |
Prispôsobte sa požiadavkám na vytvrdzovanie materiálov SMC a zaistite rovnomerné vytvrdzovanie. |
|
výfukový vzduchový systém |
Šírka výfukovej drážky je 0,2 až 0,5 mm a hĺbka je 0,03 až 0,08 mm; rozstup je 200 až 300 mm. |
Efektívne vytláčajte formovaný plyn a redukujte chyby formovania |
|
Štruktúra dutín a rebier |
Substrát má dĺžku 2500 mm; vzdialenosť medzi dvoma výstužnými tyčami od okraja je 100 až 200 mm; výška výstužných tyčí je odstupňovaná. |
Prispôsobte sa štandardnej veľkosti stenových panelov a zvýšte konštrukčnú pevnosť produktu |
|
Push{0}}systém |
Vzdialenosť medzi tlačnými tyčami je 150 až 250 mm; životnosť pružín je väčšia alebo rovná 500 000-krát. |
Zabráňte poškodeniu plesní a zabezpečte stabilitu procesu vyhadzovania |
II. Výber vysokovýkonných{1}}formovacích materiálov
Materiály foriem musia spĺňať požiadavky na odolnosť proti opotrebeniu, odolnosť voči vysokým-teplotám, tepelnú únavu a presnosť obrábania. Delia sa hlavne na dve kategórie: základné materiály a materiály na povrchovú úpravu.
1. Výber základného materiálu:Oceľ P20 je vhodná pre strednú sériovú výrobu a všeobecné presné formy; Oceľ 718 má vynikajúce komplexné mechanické vlastnosti a je vhodná pre vysoké-požiadavky na presné formy; Oceľ H13 má vynikajúcu tepelnú pevnosť a odolnosť proti únave, vďaka čomu je vhodná pre rozsiahle-výrobné scenáre s vysokým{5}}záťažom.
2. Povrchová úprava:Chrómovanie môže zvýšiť tvrdosť a hladkosť dutiny formy, zatiaľ čo nitridačná úprava zlepšuje odolnosť proti korózii a účinne predlžuje životnosť formy.

III. Štandardizovaný proces výroby foriem
Výroba foriem sa riadi štandardizovaným procesom „návrhu - spracovania - tepelného spracovania - povrchovej úpravy - montáže a ladenia“, s prísnou kontrolou ukazovateľov presnosti vo všetkých fázach.
1. Fáza návrhu:Integrujte parametre produktov stenových panelov s výkonom formovacieho stroja, aby ste dokončili konštrukčný návrh a optimalizáciu simulácie.
2. Fáza spracovania:Na spracovanie sa používa vysoko presné vybavenie a kľúčové rozmery sa kontrolujú na úrovni mikrometrov.
3. Fáza tepelného spracovania:Oceľ H13 je kalená a temperovaná na 42-48 HRC, aby sa zlepšili mechanické vlastnosti materiálu.
4. Fáza povrchovej úpravy:Po pochrómovaní/nitridácii sa jemne vyleští, aby sa zabezpečilo, že drsnosť povrchu Ra nie je väčšia ako 0,8 μm.
5. Fáza zostavenia a ladenia:Skúšobné lisovanie sa vykonáva s cieľom optimalizovať parametre procesu a nakoniec vyrobiť kvalifikované produkty.

IV. Analýza hlavných výhod aplikácie
Tento typ formy má viacero aplikačných výhod a môže účinne podporovať produkty nástenných panelov, aby dosiahli vysoký-výkon:
1. Vysoká efektívnosť výroby:Jedno{0}}lisovanie a tvarovanie foriem v kombinácii s viac{1}}dutinovým dizajnom a automatizovaným systémom umožňuje veľkorozmernú{2}}výrobu s účinnosťou zvýšenou o viac ako 50 % v porovnaní s tradičnými procesmi;
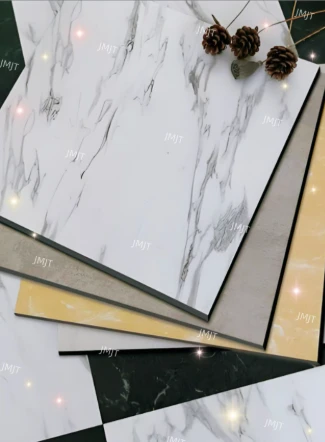
2. Vynikajúca kvalita produktu:Stenové panely majú dobrú rozmerovú konzistenciu a hladký povrch, čo umožňuje priamu replikáciu rôznych dekoratívnych efektov, ako je mramor a kresba dreva.
3. Dobrá adaptabilita na životné prostredie:Vyrobené stenové panely sa vyznačujú odolnosťou proti vlhkosti{{0}, plesni{1}, antibakteriálnym a koróznym-vlastnostiam, vďaka čomu sú dokonale vhodné do vlhkého prostredia kúpeľní.
4. Nízke komplexné náklady:Forma má dlhú životnosť (oceľová forma H13 väčšia alebo rovná 100 000-násobku tvarovania), vysokú mieru využitia materiálu a automatizovaná výroba môže znížiť spotrebu práce.

V. Inteligentná perspektíva rozvoja
S vývojom inteligentnej výrobnej technológie sa formy kúpeľňových panelov SMC vyvíjajú smerom k inteligentnej integrácii, vysokej účinnosti a úspore energie a digitálnej spolupráci.
1. Aktualizácia inteligentnej regulácie teploty:Využívanie viacbodového{0}}systému monitorovania teploty a dynamického nastavovania na zvýšenie rýchlosti prechodu produktov.
2. Digitálny dizajn:Predstavujeme technológiu digitálneho dvojčaťa na skrátenie cyklu vývoja formy o viac ako 30 %.
3. Energeticky-úsporná renovácia:Použitím 3D tlačených konformných chladiacich kanálov sa účinnosť chladenia zvýšila o 40 %.
4. Úprava segmentácie scény:Vyviňte integrované formovacie formy na rozšírenie aplikácií v špecializovaných oblastiach, ako sú špičkové{0}}kúpeľňové zariadenia a zariadenia pre zdravotnú starostlivosť.
5. Spolupráca priemyselného ekosystému:Vybudujte systém spolupráce pokrývajúci celý priemyselný reťazec a podporte štandardizáciu a modularizáciu foriem.

Na záver možno povedať, že formy kúpeľňových panelov SMC, ako základné vybavenie v integrovanom kúpeľňovom priemysle, priamo riadia rozvoj priemyslu prostredníctvom technologických vylepšení a iterácií. V budúcnosti, s hlbokou integráciou inteligentných technológií, dosiahnu komplexné prelomy v účinnosti, presnosti a úspore energie, čím poskytnú základnú podporu pre ľahkú a integrovanú transformáciu kúpeľňového priemyslu.
Populárne Tagy: Forma na kúpeľňové stenové panely smc, Čína výrobcovia foriem na kúpeľňové panely smc, továreň, forma SMC pre mangánové výrobky, SMC forma pre výrobky napájania, SMC formy pre výrobky z tlačiarní, Folma SMC pre výrobky soketu, Folma SMC for Transformer Products, forma SMC pre zinkové výrobky


